

Σε τομείς κατασκευής υψηλών-όπως τα ηλεκτρονικά, η ισχύς, η νέα ενέργεια και τα μηχανήματα ακριβείας, ο χαλκός έχει γίνει ένα απαραίτητο βασικό υλικό λόγω της εξαιρετικής ηλεκτρικής αγωγιμότητάς του (δεύτερος μόνο μετά το ασήμι), της ανώτερης θερμικής αγωγιμότητας και της καλής ολκιμότητας και αντοχής στη διάβρωση. Καθώς τα βιομηχανικά προϊόντα συνεχίζουν να αναπτύσσονται προς τη σμίκρυνση, την υψηλή ενοποίηση και την υψηλή αξιοπιστία, τίθενται άνευ προηγουμένου απαιτήσεις για την ακρίβεια, την αποτελεσματικότητα και τη συνέπεια της διαδικασίας σφράγισης χαλκού. Ως εξαιρετικά αποδοτική και επεκτάσιμη τεχνολογία διαμόρφωσης μετάλλων, η σφράγιση χαλκού όχι μόνο καθορίζει τη γεωμετρική ακρίβεια των εξαρτημάτων αλλά επηρεάζει επίσης άμεσα την ηλεκτρική απόδοση και τη διάρκεια ζωής των τελικών προϊόντων.
Επιλογή υλικού: Το σημείο εκκίνησης για την απόδοση και τη διαδικασία
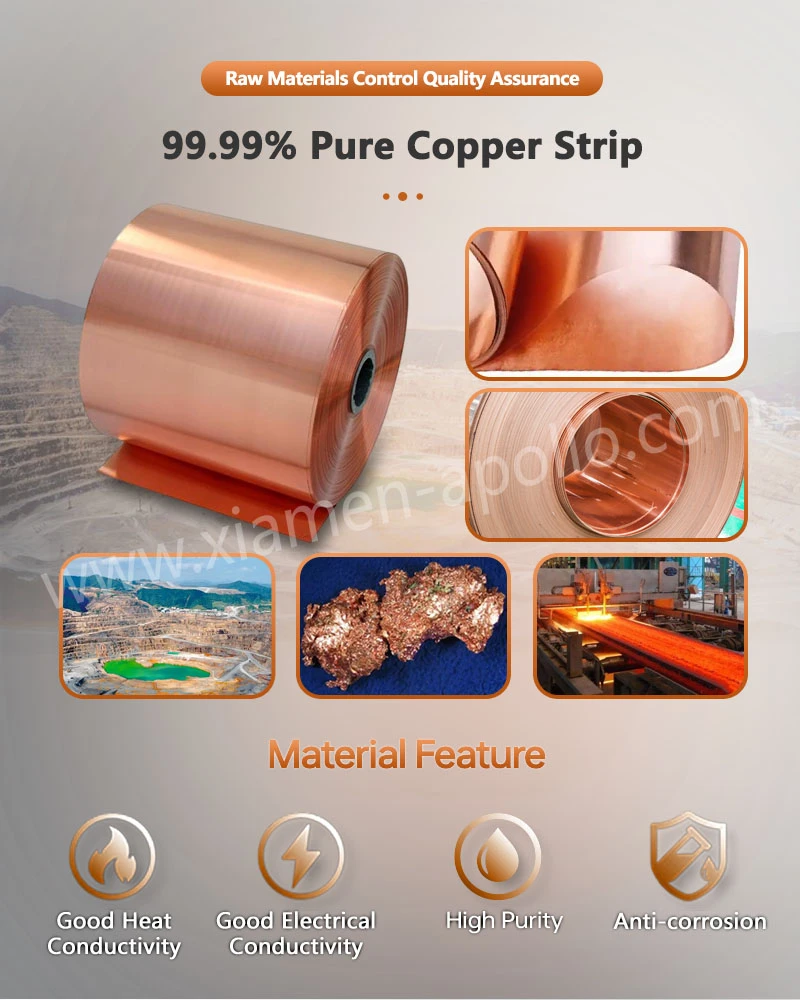
Σε βιομηχανικά περιβάλλοντα, ο "καθαρός χαλκός" συνήθως αναφέρεται σε χαλκό υψηλής{{0}καθαρότητας (όπως οι ποιότητες T1, T2 και T3). Μεταξύ αυτών, το T2 (Cu+Ag μεγαλύτερο από ή ίσο με 99,90%) είναι η κύρια επιλογή για εξαρτήματα ηλεκτρικής σφράγισης χαλκού λόγω της ισορροπίας μεταξύ κόστους και απόδοσης. Οι υψηλότερες ποιότητες έχουν γενικά χαμηλότερη περιεκτικότητα σε ακαθαρσίες (όπως Fe, Pb και S), με αποτέλεσμα καλύτερη αγωγιμότητα (έως 97% IACS) και ολκιμότητα, καθιστώντας τις κατάλληλες για μετάδοση σήματος υψηλής συχνότητας ή εφαρμογές υψηλού ρεύματος, όπως ελατήρια ρελέ και βύσματα μπαταρίας.
Είναι σημαντικό να σημειωθεί ότι, ενώ ο ορείχαλκος (κράμα-χαλκού-ψευδαργύρου) και ο μπρούτζος (κράμα χαλκού-κασσιτέρου) είναι επίσης "κράματα χαλκού", η αγωγιμότητά τους είναι σημαντικά χαμηλότερη από αυτή του καθαρού χαλκού και χρησιμοποιούνται κυρίως για δομικά στοιχεία και όχι για αγώγιμα μέρη πυρήνα. Επομένως, πριν ξεκινήσετε ένα έργο Custom Copper Stamping, το σύστημα υλικού πρέπει να καθοριστεί με σαφήνεια με βάση τις λειτουργικές απαιτήσεις-είτε πρόκειται για καθαρό χαλκό για απόλυτη αγωγιμότητα είτε για κράμα που εξισορροπεί τη δύναμη και το κόστος.
Επιπλέον, η μορφή της πρώτης ύλης (λωρίδα, φύλλο ή ράβδος) και οι ανοχές διαστάσεων της (πάχος τυπικά 0,1–2,0 mm) επηρεάζουν άμεσα το σχεδιασμό του καλουπιού και τη σταθερότητα τροφοδοσίας. Τα φύλλα χαλκού σφράγισης υψηλής-ποιότητας (χωρίς οξείδωση-χωρίς γρατσουνιές-χωρίς γρατσουνιές) αποτελούν προϋπόθεση για τη διασφάλιση της εμφάνισης των σταμπωμένων εξαρτημάτων και της συμβατότητάς τους με την επακόλουθη ηλεκτροσυγκόλληση.
Ροή διαδικασίας: Έλεγχος συστήματος από το κενό στο τελικό προϊόν
1. Ακριβής κενά
Οι μηχανές κοπής με λέιζερ ή υψηλής ακρίβειας-χρησιμοποιούνται για την κοπή σε ρόλους ή φύλλων στα απαιτούμενα κενά. Για μαζική παραγωγή, τα πηνία σταθερού{2}}πλάτους χρησιμοποιούνται συχνά απευθείας με αυτόματους τροφοδότες για τη μείωση των απορριμμάτων και την αύξηση της χρήσης υλικού σε πάνω από 95%.
2. Επιφανειακή Προεπεξεργασία
Ο χαλκός που εκτίθεται στον αέρα σχηματίζει εύκολα ένα φιλμ οξειδίου, επηρεάζοντας τη λίπανση και τη διάρκεια ζωής του καλουπιού. Οι τυπικές θεραπείες περιλαμβάνουν καθαρισμό με ασθενή οξύ (για την αφαίρεση του στρώματος οξειδίου) και έκπλυση με απιονισμένο νερό. Ορισμένες εφαρμογές υψηλής-καθαριότητας απαιτούν επίσης ηλεκτροστίλβωση για να επιτευχθεί μια επιφάνεια σαν καθρέφτης-, παρέχοντας σταθερό συντελεστή τριβής για τα επόμενα εξαρτήματα ακριβείας, όπως οι επαφές ελατηρίου χαλκού σφράγισης για ηλεκτρικούς διακόπτες.
3. Σχεδιασμός και κατασκευή καλουπιών
Το ζάρι είναι η «ψυχή» της διαδικασίας σφράγισης. Δεδομένης της μαλακής και κολλώδους φύσης του χαλκού, το διάκενο μεταξύ της διάτρησης και της μήτρας ρυθμίζεται συνήθως στο 8%–12% του πάχους του υλικού για να εξισορροπηθεί ο έλεγχος του γρέζιου και η αντιστάθμιση του ελατηρίου. Τα υλικά καλουπιού είναι ως επί το πλείστον-ανθεκτικό στη φθορά-Cr12MoV ή υψηλής-ταχύτητας χάλυβας και η ικανότητα κατά της πρόσφυσης βελτιώνεται μέσω της επίστρωσης TD ή της επίστρωσης DLC. Για πολύπλοκες τρισδιάστατες δομές (όπως πρεσάρισμα, χαλκός, σφράγιση και κάμψη συνδετικών μερών), χρησιμοποιούνται συχνά προοδευτικές μήτρες πολλαπλών{11}σταθμών, ενσωματώνοντας διαδικασίες διάτρησης, κάμψης, φλάντζας και σχηματισμού νευρώσεων σε μία διαδρομή για να επιτευχθεί ακρίβεια διαστάσεων ±0,02 mm.
4. Εκτέλεση Παραμετρικής Σφράγισης
Διαχείριση Λιπαντικών: Το λάδι σφράγισης-με βάση το νερό ή συνθετικό χρησιμοποιείται για να σχηματίσει μια αποτελεσματική μεμβράνη λαδιού για να αποτρέψει το "τρίψιμο" και τη δημιουργία-της άκρης.
Ταίριασμα ταχύτητας και πίεσης: Η πρέσα σερβομηχανισμού χρησιμοποιεί προγραμματιζόμενο έλεγχο της ολισθαίνουσας καμπύλης, μειώνοντας την ταχύτητα και αυξάνοντας την πίεση σε κρίσιμα τμήματα διαμόρφωσης για μείωση του κινδύνου ρωγμών.
Έλεγχος θερμοκρασίας: Κατά τη διάρκεια συνεχούς σφράγισης υψηλής-ταχύτητας, η άνοδος της θερμοκρασίας του καλουπιού πρέπει να διατηρείται κάτω από 50 μοίρες μέσω εσωτερικών καναλιών ψύξης για να αποφευχθεί η μετατόπιση των διαστάσεων που προκαλείται από τη θερμική διαστολή.
5. Ολοκληρωμένη Ποιοτική Επιθεώρηση
Γεωμετρικές διαστάσεις (CMM ή όργανο οπτικής απεικόνισης).
Επιφανειακά ελαττώματα (αυτόματη οπτική επιθεώρηση AOI).
Λειτουργική απόδοση (όπως αντίσταση επαφής, τιμή ελαστικής δύναμης).
Μικροδομή (μεταλλογραφική ανάλυση επιβεβαιώνει ότι δεν υπάρχουν μικρορωγμές).

Τυπικές Εφαρμογές και Τεχνικές Προκλήσεις
Τα εξαρτήματα με σφραγίδα χαλκού-χρησιμοποιούνται ευρέως σε:
Ηλεκτρονικά Ισχύος: τερματικά μονάδων IGBT, ζυγοί φωτοβολταϊκών κουτιών διακλάδωσης.
Ηλεκτρολογικά Αυτοκινήτων: Πλάκες δειγματοληψίας Συστήματος Διαχείρισης Μπαταριών (BMS), ελατήρια σύνδεσης υψηλής τάσης.
Καταναλωτικά Ηλεκτρονικά: Ελατήρια γείωσης θωράκισης κινητού τηλεφώνου, Ακροδέκτες διασύνδεσης τύπου-C.
Βιομηχανικός Έλεγχος: Η βασική δομή των εξαρτημάτων επαφής με ηλεκτρικό ασήμι σφράγισης μετάλλου χαλκού.
Ωστόσο,χάλκινη σφράγισηεξακολουθεί να αντιμετωπίζει τρεις μεγάλες προκλήσεις:
Υψηλή ολκιμότητα που οδηγεί σε δύσκολο--ελεγχόμενο ελατήριο: απαίτηση προ-αποζημίωσης μέσω προσομοίωσης CAE και ενσωμάτωσης σταθμών διόρθωσης στο καλούπι.
Έντονη τάση να κολλάει στο καλούπι: βασίζεται σε-επικαλύψεις και συστήματα λίπανσης υψηλής απόδοσης.
Ρυτίδωση λεπτών υλικών: που απαιτεί βελτιστοποίηση της δύναμης κενού συγκρατητήρα και σχεδίασης σφαιριδίων.

επικοινωνήστε μαζί μας
Εάν αναπτύσσετε συνδέσμους υψηλής αγωγιμότητας ή θέλετε να βελτιστοποιήσετε τις υπάρχουσες συνδέσεις σαςΕξαρτήματα σφράγισης από χαλκό ακριβείας λύσεις, μη διστάσετε να επικοινωνήσετε μαζί μας. Θα σας παρέχουμε πλήρη-τεχνική υποστήριξη διαδικασίας από την αναθεώρηση του DFM έως την εφαρμογή μαζικής παραγωγής.
